Gerente de produção
Você enxerga a fábrica inteira em duas telas: o que foi apontado hoje e onde o trabalho está parando. O resto do seu tempo é tirar pedra do caminho do operador.
Chão de fábrica: a tela do dia
É por aqui que você começa. Mostra tudo o que foi apontado no período, por posto e por operador, com o refugo separado por motivo.
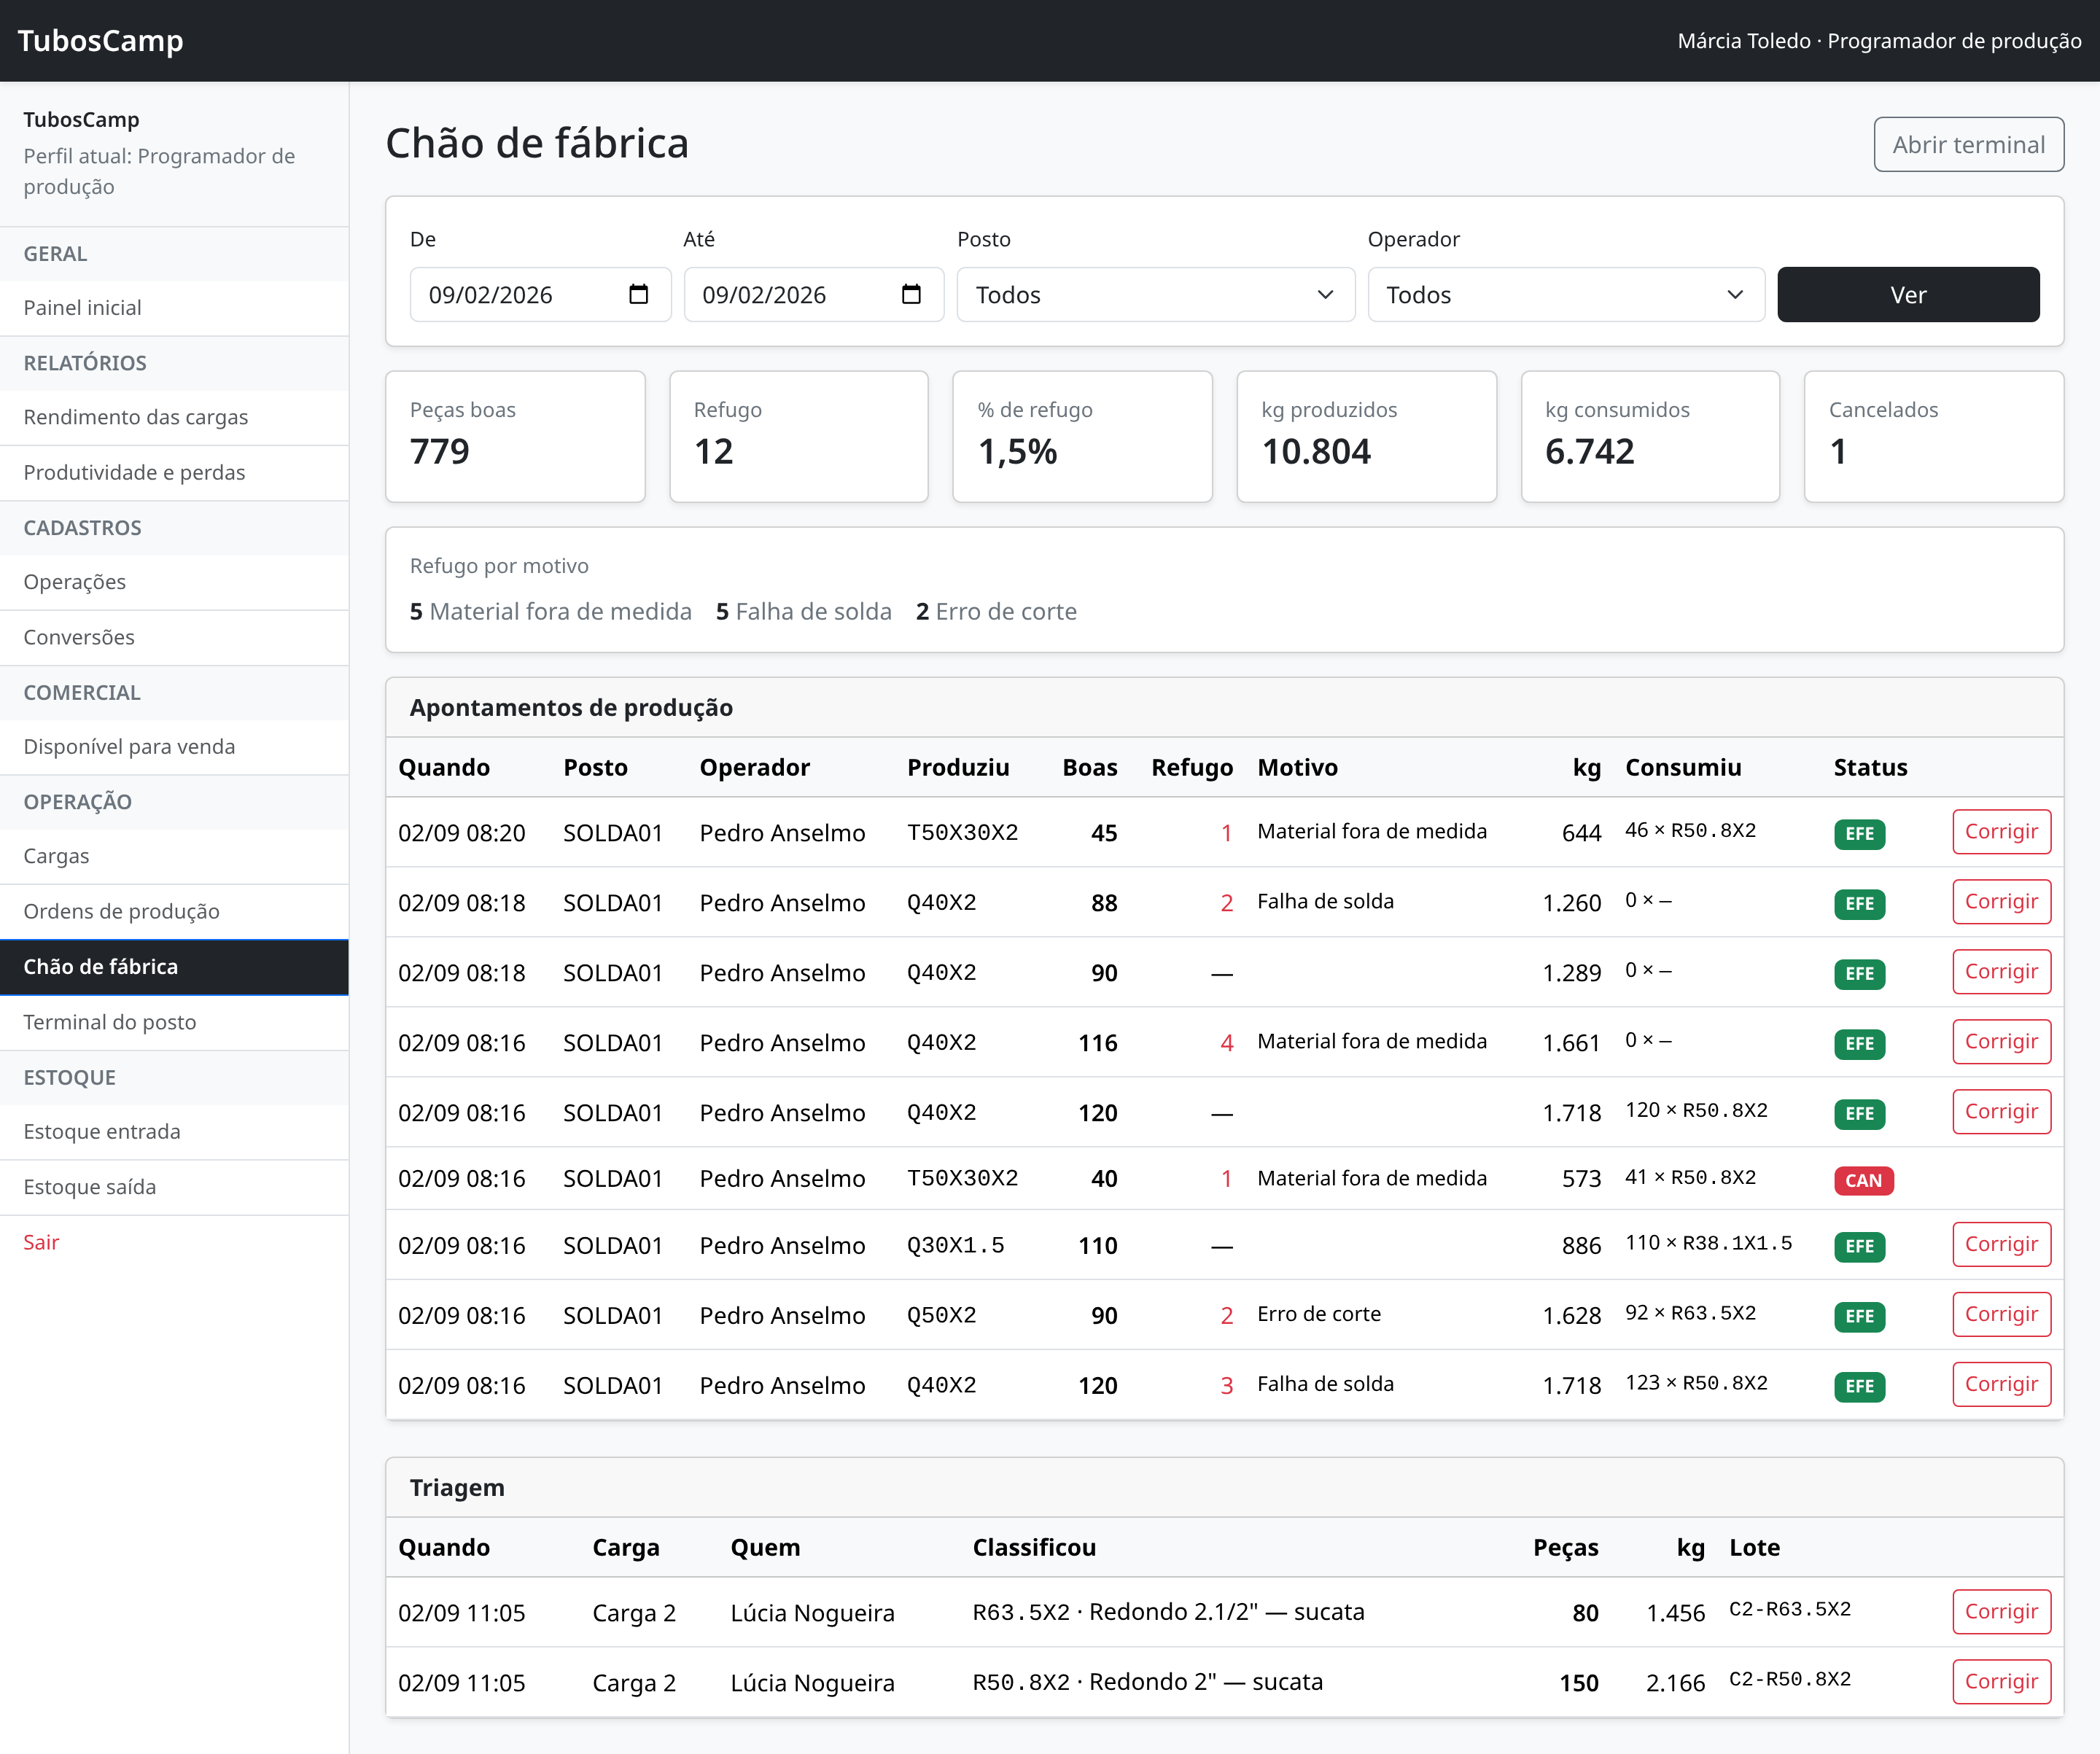
Os números do topo
| Número | O que olhar |
|---|---|
| % de refugo | É o mais importante. Se subiu de repente, o quadro “Refugo por motivo” logo abaixo diz por quê. |
| kg produzidos × kg consumidos | A diferença entre os dois é a perda de conformação. Uma diferença que cresce sem explicação merece uma olhada no cadastro dos pesos. |
| Cancelados | Quantas correções foram feitas. Muitos cancelamentos no mesmo posto quer dizer tela confusa ou operador sem treino. |
“5 Material fora de medida” aponta para a triagem ou para o fornecedor. “5 Falha de solda” aponta para a máquina ou para o operador. São problemas diferentes, com soluções diferentes — e é por isso que o motivo é obrigatório no terminal.
Ordens de produção
Uma ordem diz o que produzir, quanto, e por quais etapas o material passa. Ela não é obrigatória: o terminal funciona sem ordem nenhuma, e é assim que o piloto deve rodar.
Ordem com roteiro compensa quando há mais de um posto e o material passa de um para outro. Aí a fila entre postos fica visível e você enxerga onde o trabalho empaca. Com um posto só, ordem é papelada.
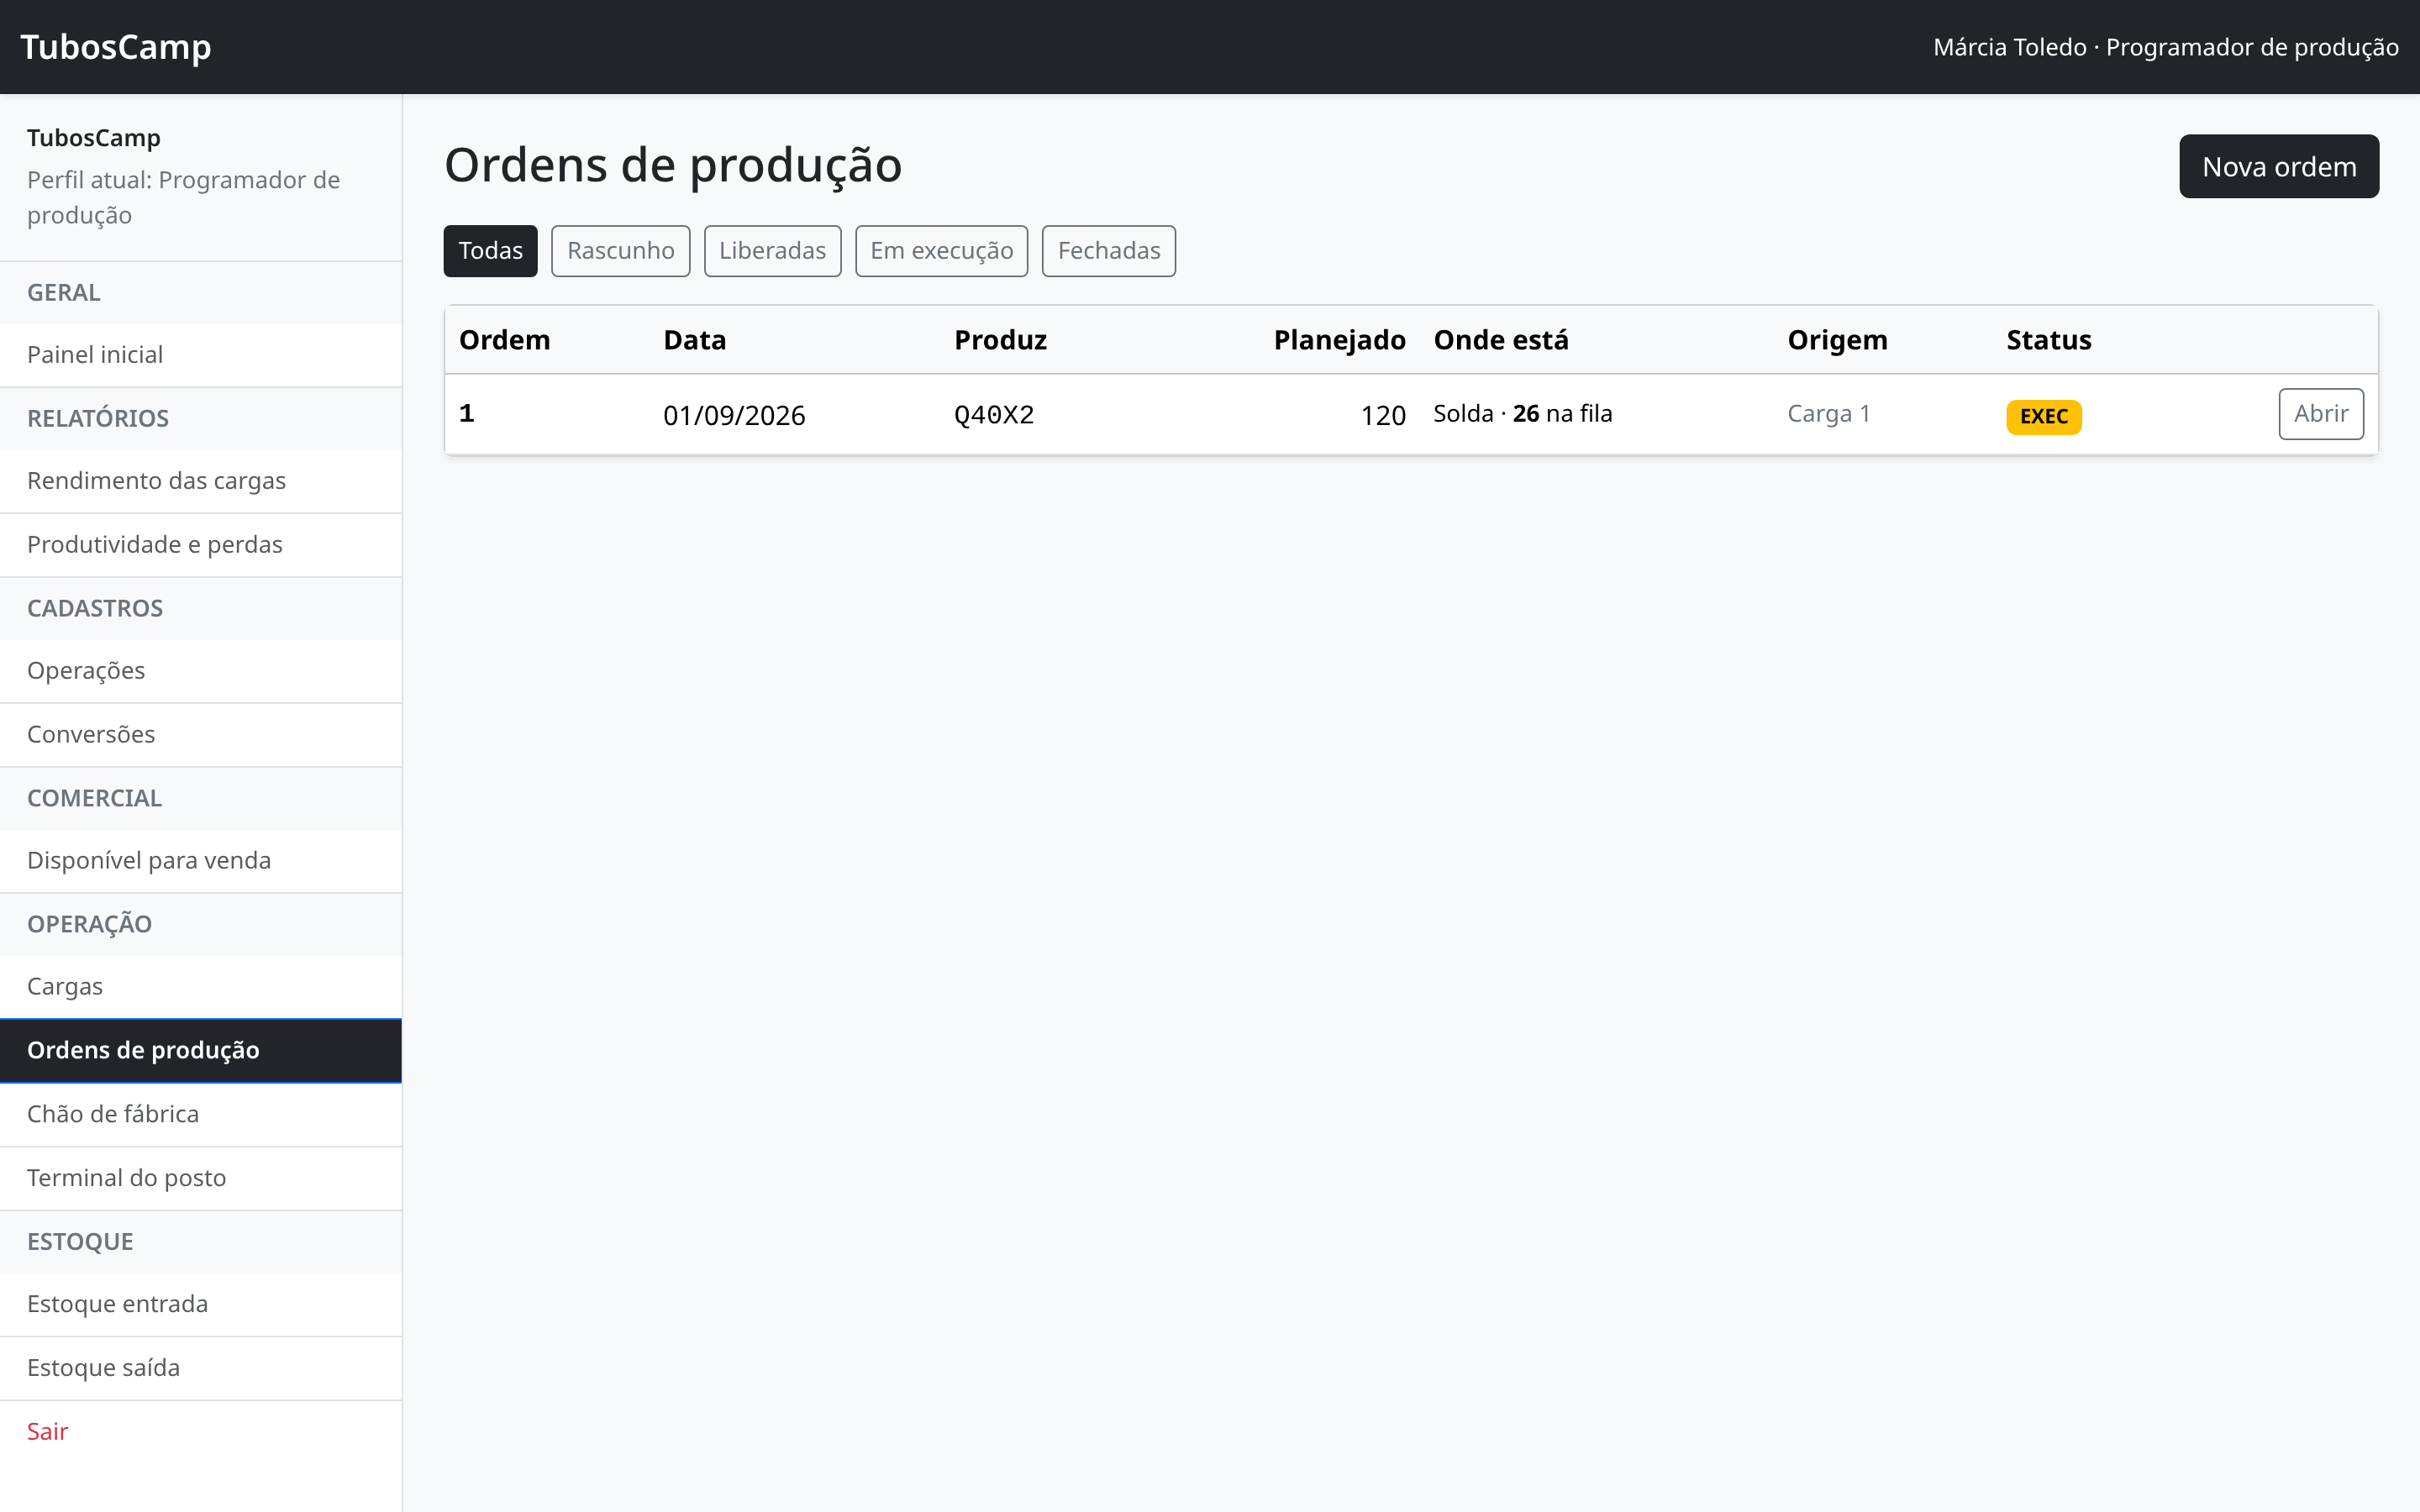
Abrindo uma ordem
- Origem Material do pátio para repor estoque, ou Pedido de venda quando a ordem existe por causa de um cliente específico.
- O que produzir e quanto Escolha o perfil e a quantidade planejada. Essa quantidade é o que entra na primeira etapa do roteiro.
- Carga de origem (opcional) Vincular a ordem a uma carga faz o custeio ficar mais preciso: dá para dizer quanto daquela carga virou produto.
- Criar A ordem nasce em DIG, já com o roteiro padrão montado.
- Liberar Só em LIB a ordem aparece no terminal do posto. Sem liberar, o operador não vê nada.
Roteiro e material em processo
O roteiro fica dentro da própria ordem. É onde você vê, etapa por etapa, quanto entrou, quanto foi feito, quanto refugou e quanto está parado esperando.
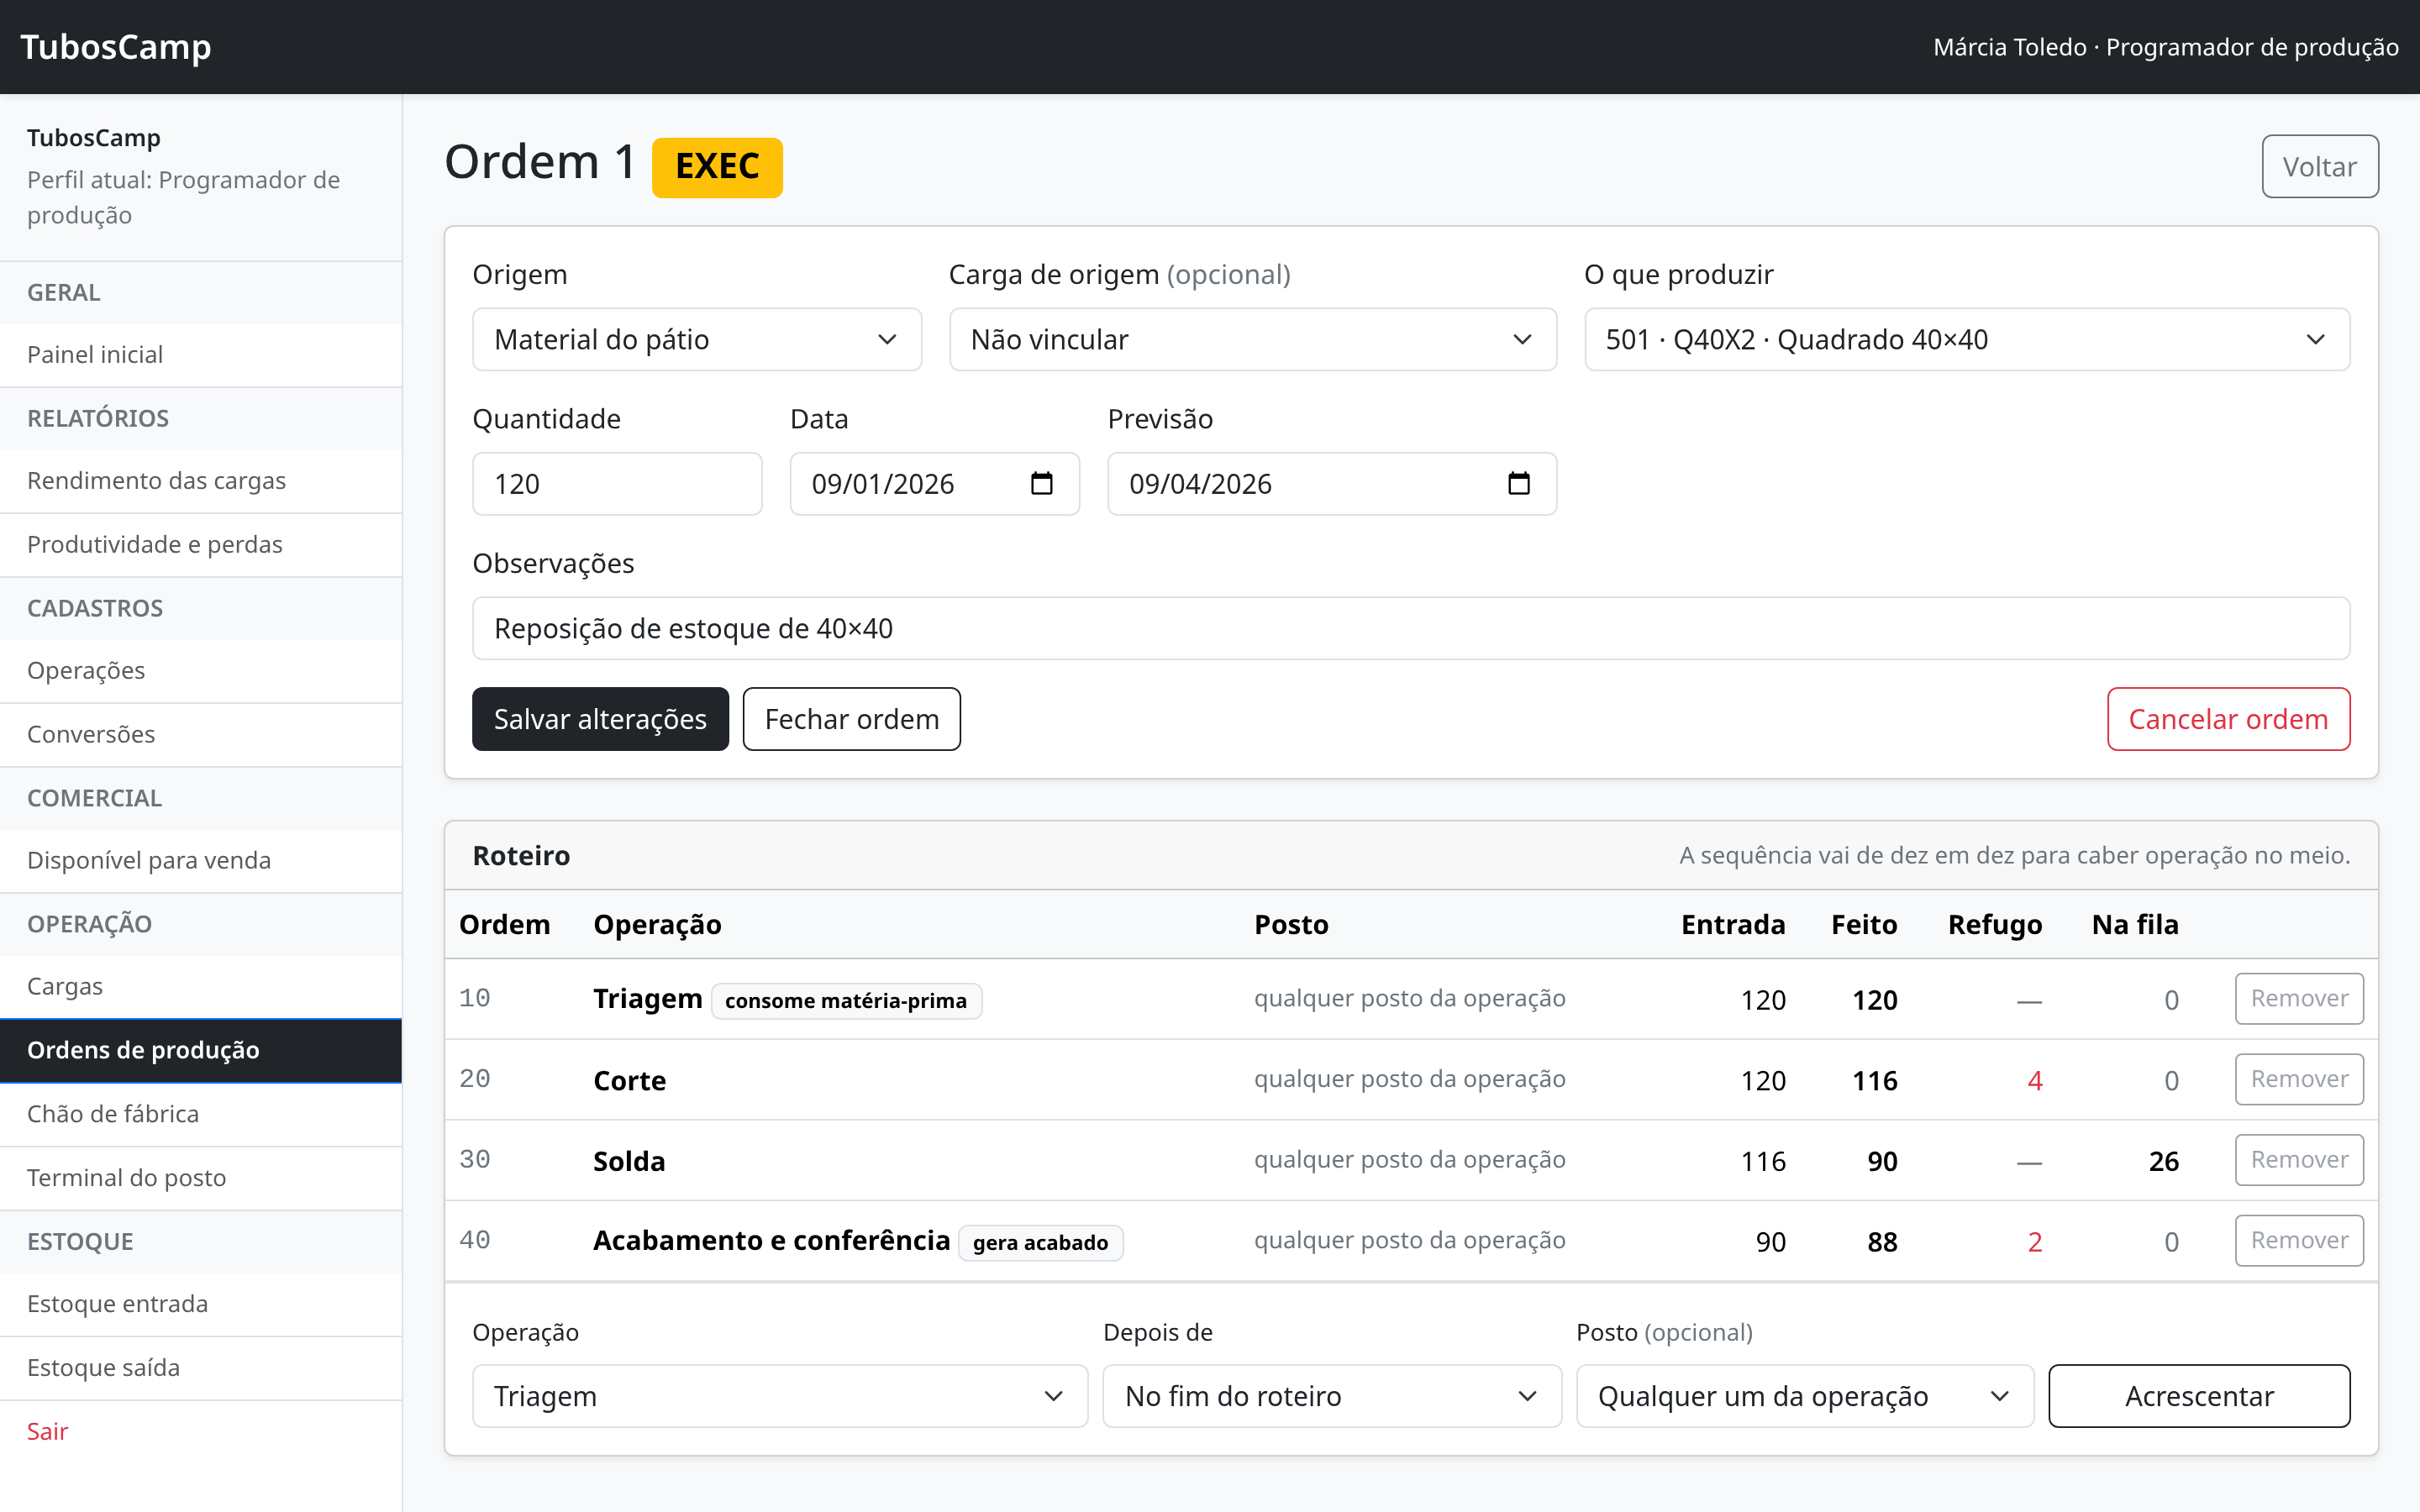
Como ler este roteiro
| Etapa | Entrada | Feito | Refugo | Na fila | Leitura |
|---|---|---|---|---|---|
| 10 Triagem | 120 | 120 | — | 0 | Consumiu 120 peças de matéria-prima do estoque. |
| 20 Corte | 120 | 116 | 4 | 0 | Recebeu as 120, perdeu 4 no corte. |
| 30 Solda | 116 | 90 | — | 26 | Recebeu 116, soldou 90. 26 esperando aqui. |
| 40 Acabamento | 90 | 88 | 2 | 0 | Creditou 88 peças no estoque de acabado. |
Só as pontas mexem no estoque
Repare nas marcas consome matéria-prima na primeira etapa e gera acabado na última. O meio do roteiro não é estoque: é material em processo, que existe só como a diferença entre uma etapa e a seguinte.
Isso significa que aquelas 26 peças paradas na solda não aparecem em Estoque saída — e nem deveriam, porque ainda não são produto. Elas aparecem aqui, e no painel do diretor como “Parado”.
Mexendo no roteiro
A sequência vai de dez em dez (10, 20, 30, 40) justamente para caber operação no meio. Para acrescentar, escolha a operação, diga depois de qual etapa ela entra, e pronto.
Se alguém já lançou naquela etapa, o botão Remover fica travado. Mexer no roteiro depois não pode reescrever um movimento de estoque que já aconteceu.
Conversões: o que vira o quê
A conversão liga uma matéria-prima a um perfil de saída. Sem conversão ligada, o terminal mostra “nada para produzir” e o vendedor não vê potencial nenhum. É a primeira coisa a conferir quando um operador liga reclamando.
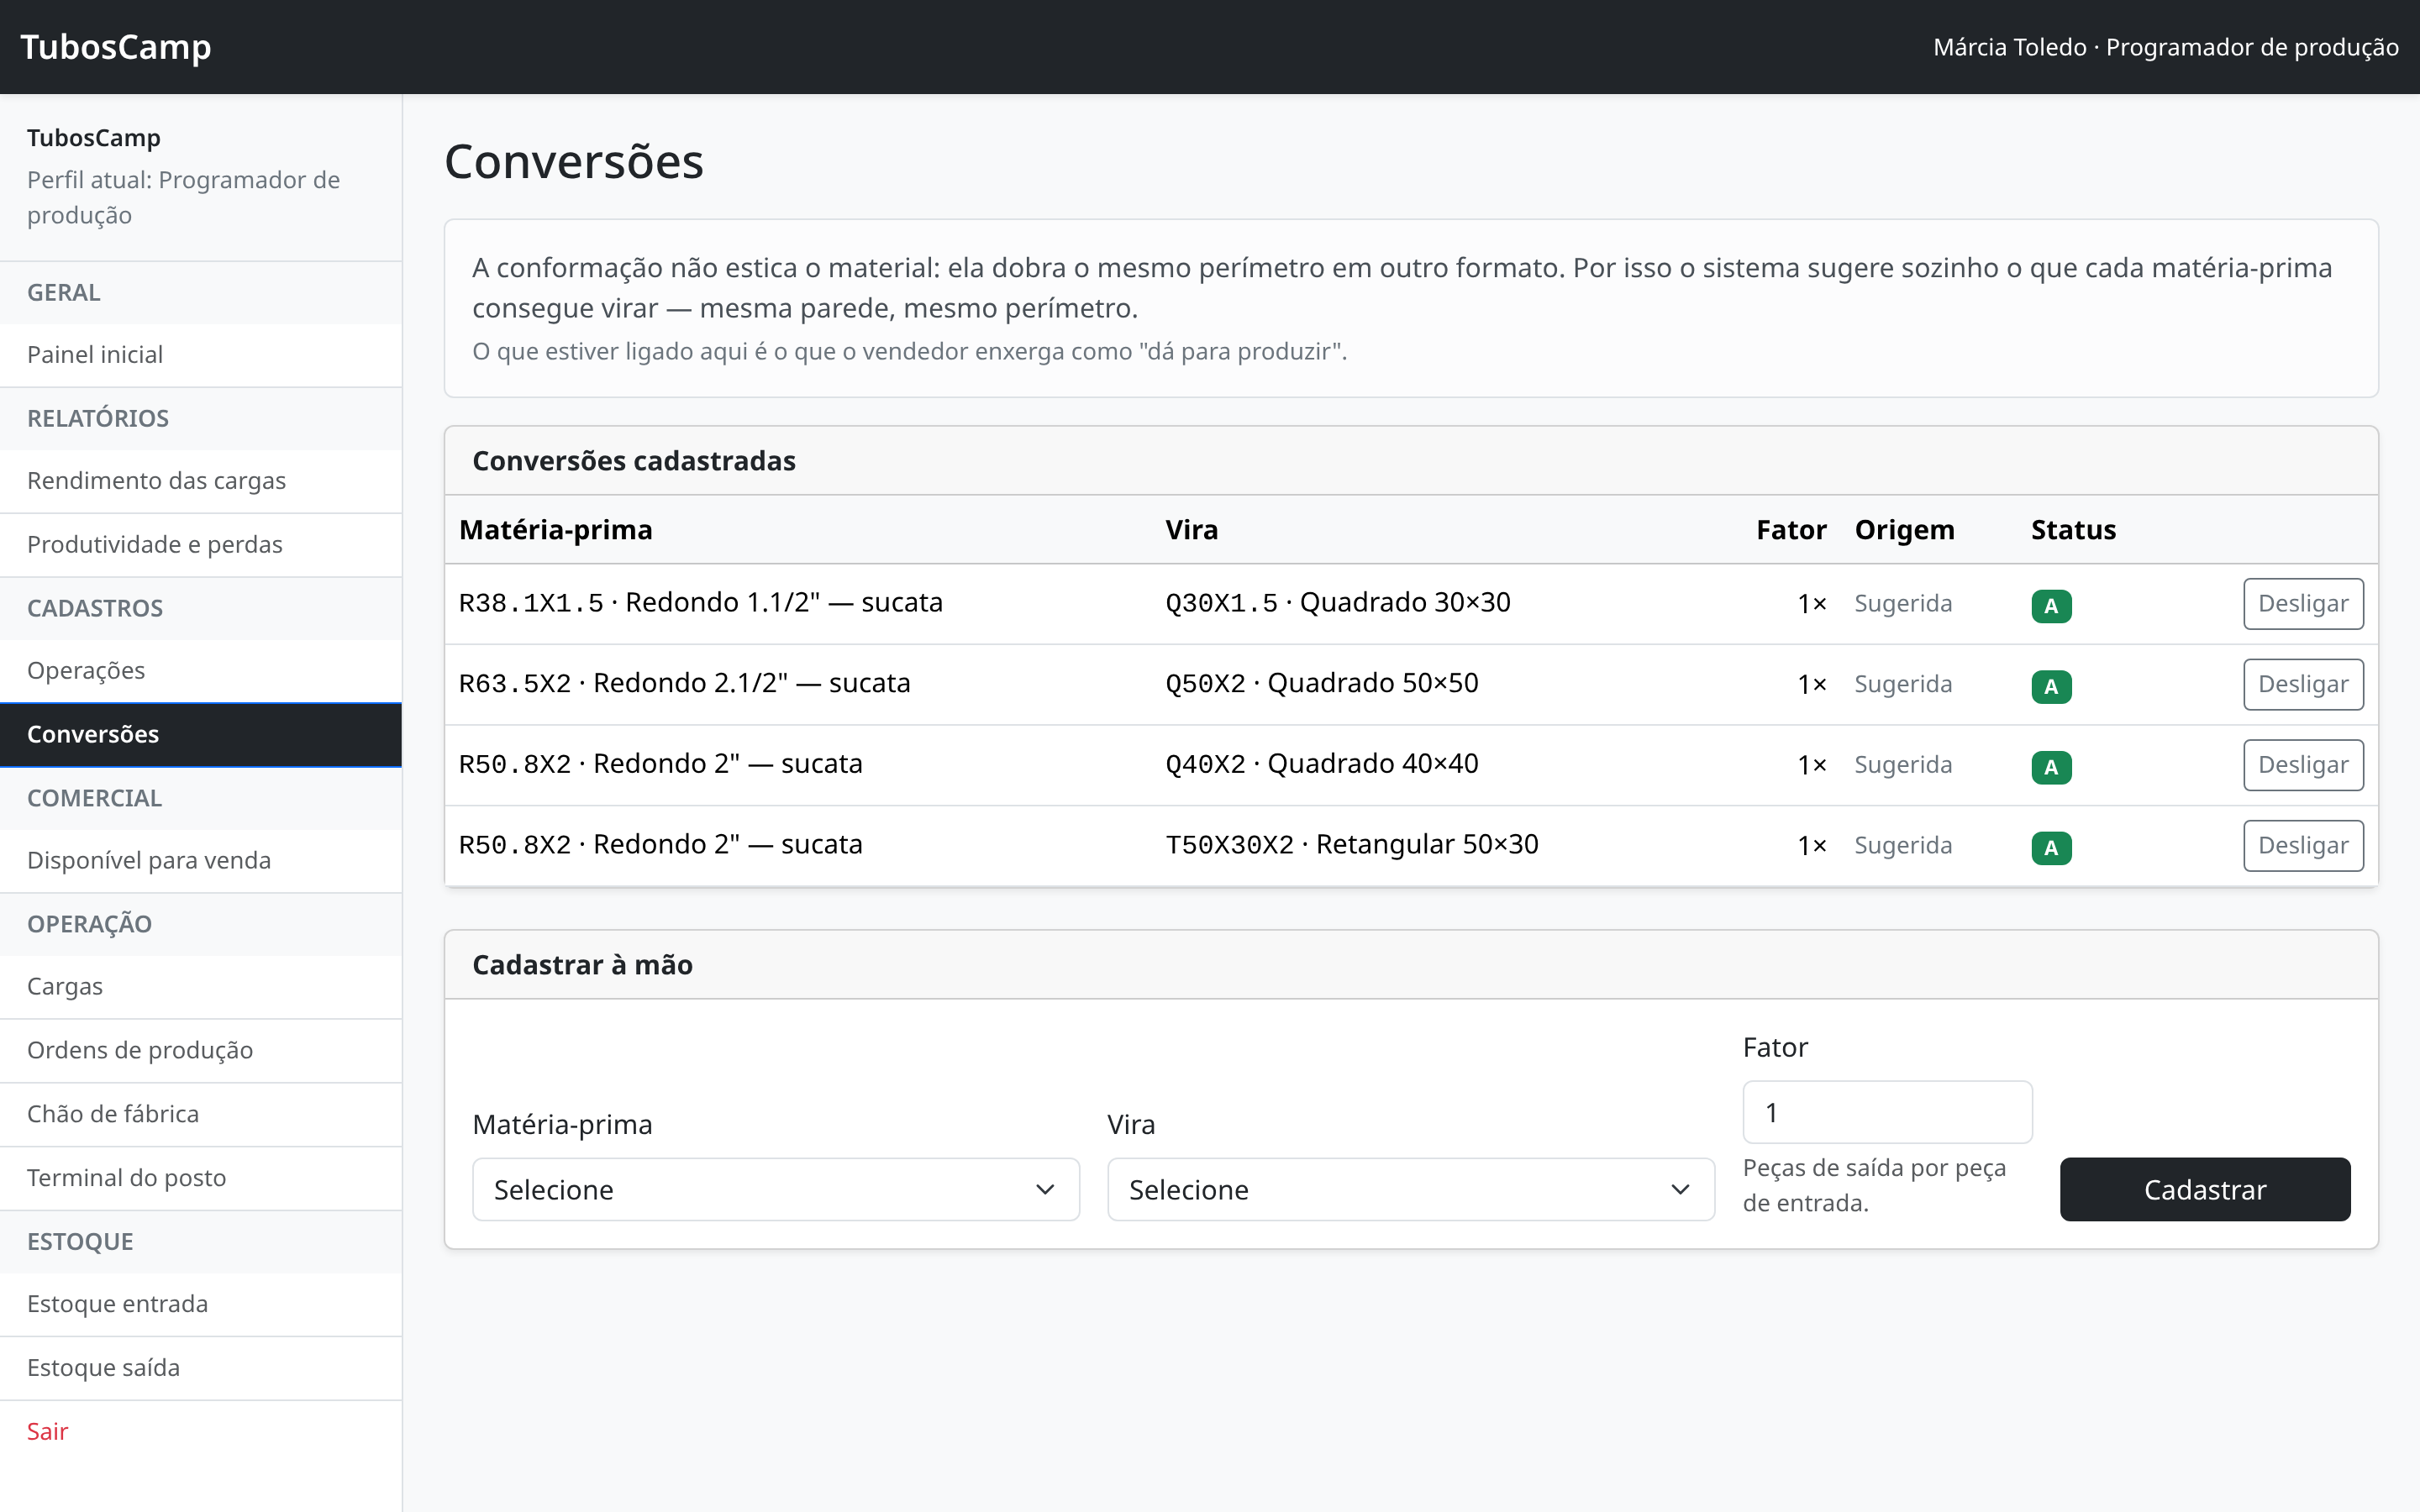
A conformação não estica o material: dobra o mesmo perímetro em outro formato. Um redondo de 2" tem o mesmo perímetro de parede que um quadrado 40×40 — por isso um vira o outro. O sistema compara parede e perímetro e propõe os pares que fecham dentro de 2,5%.
Um mesmo tubo pode virar mais de um perfil. O redondo de 2", por exemplo, vira tanto o quadrado 40×40 quanto o retangular 50×30 — mesmo perímetro, formatos diferentes. Os dois dividem o mesmo estoque de matéria-prima.
Operações e postos
Operação é o tipo de trabalho: triagem, corte, conformação, solda, acabamento. Posto é o lugar físico onde ela acontece — SOLDA01 é um posto que faz a operação SOLDA.
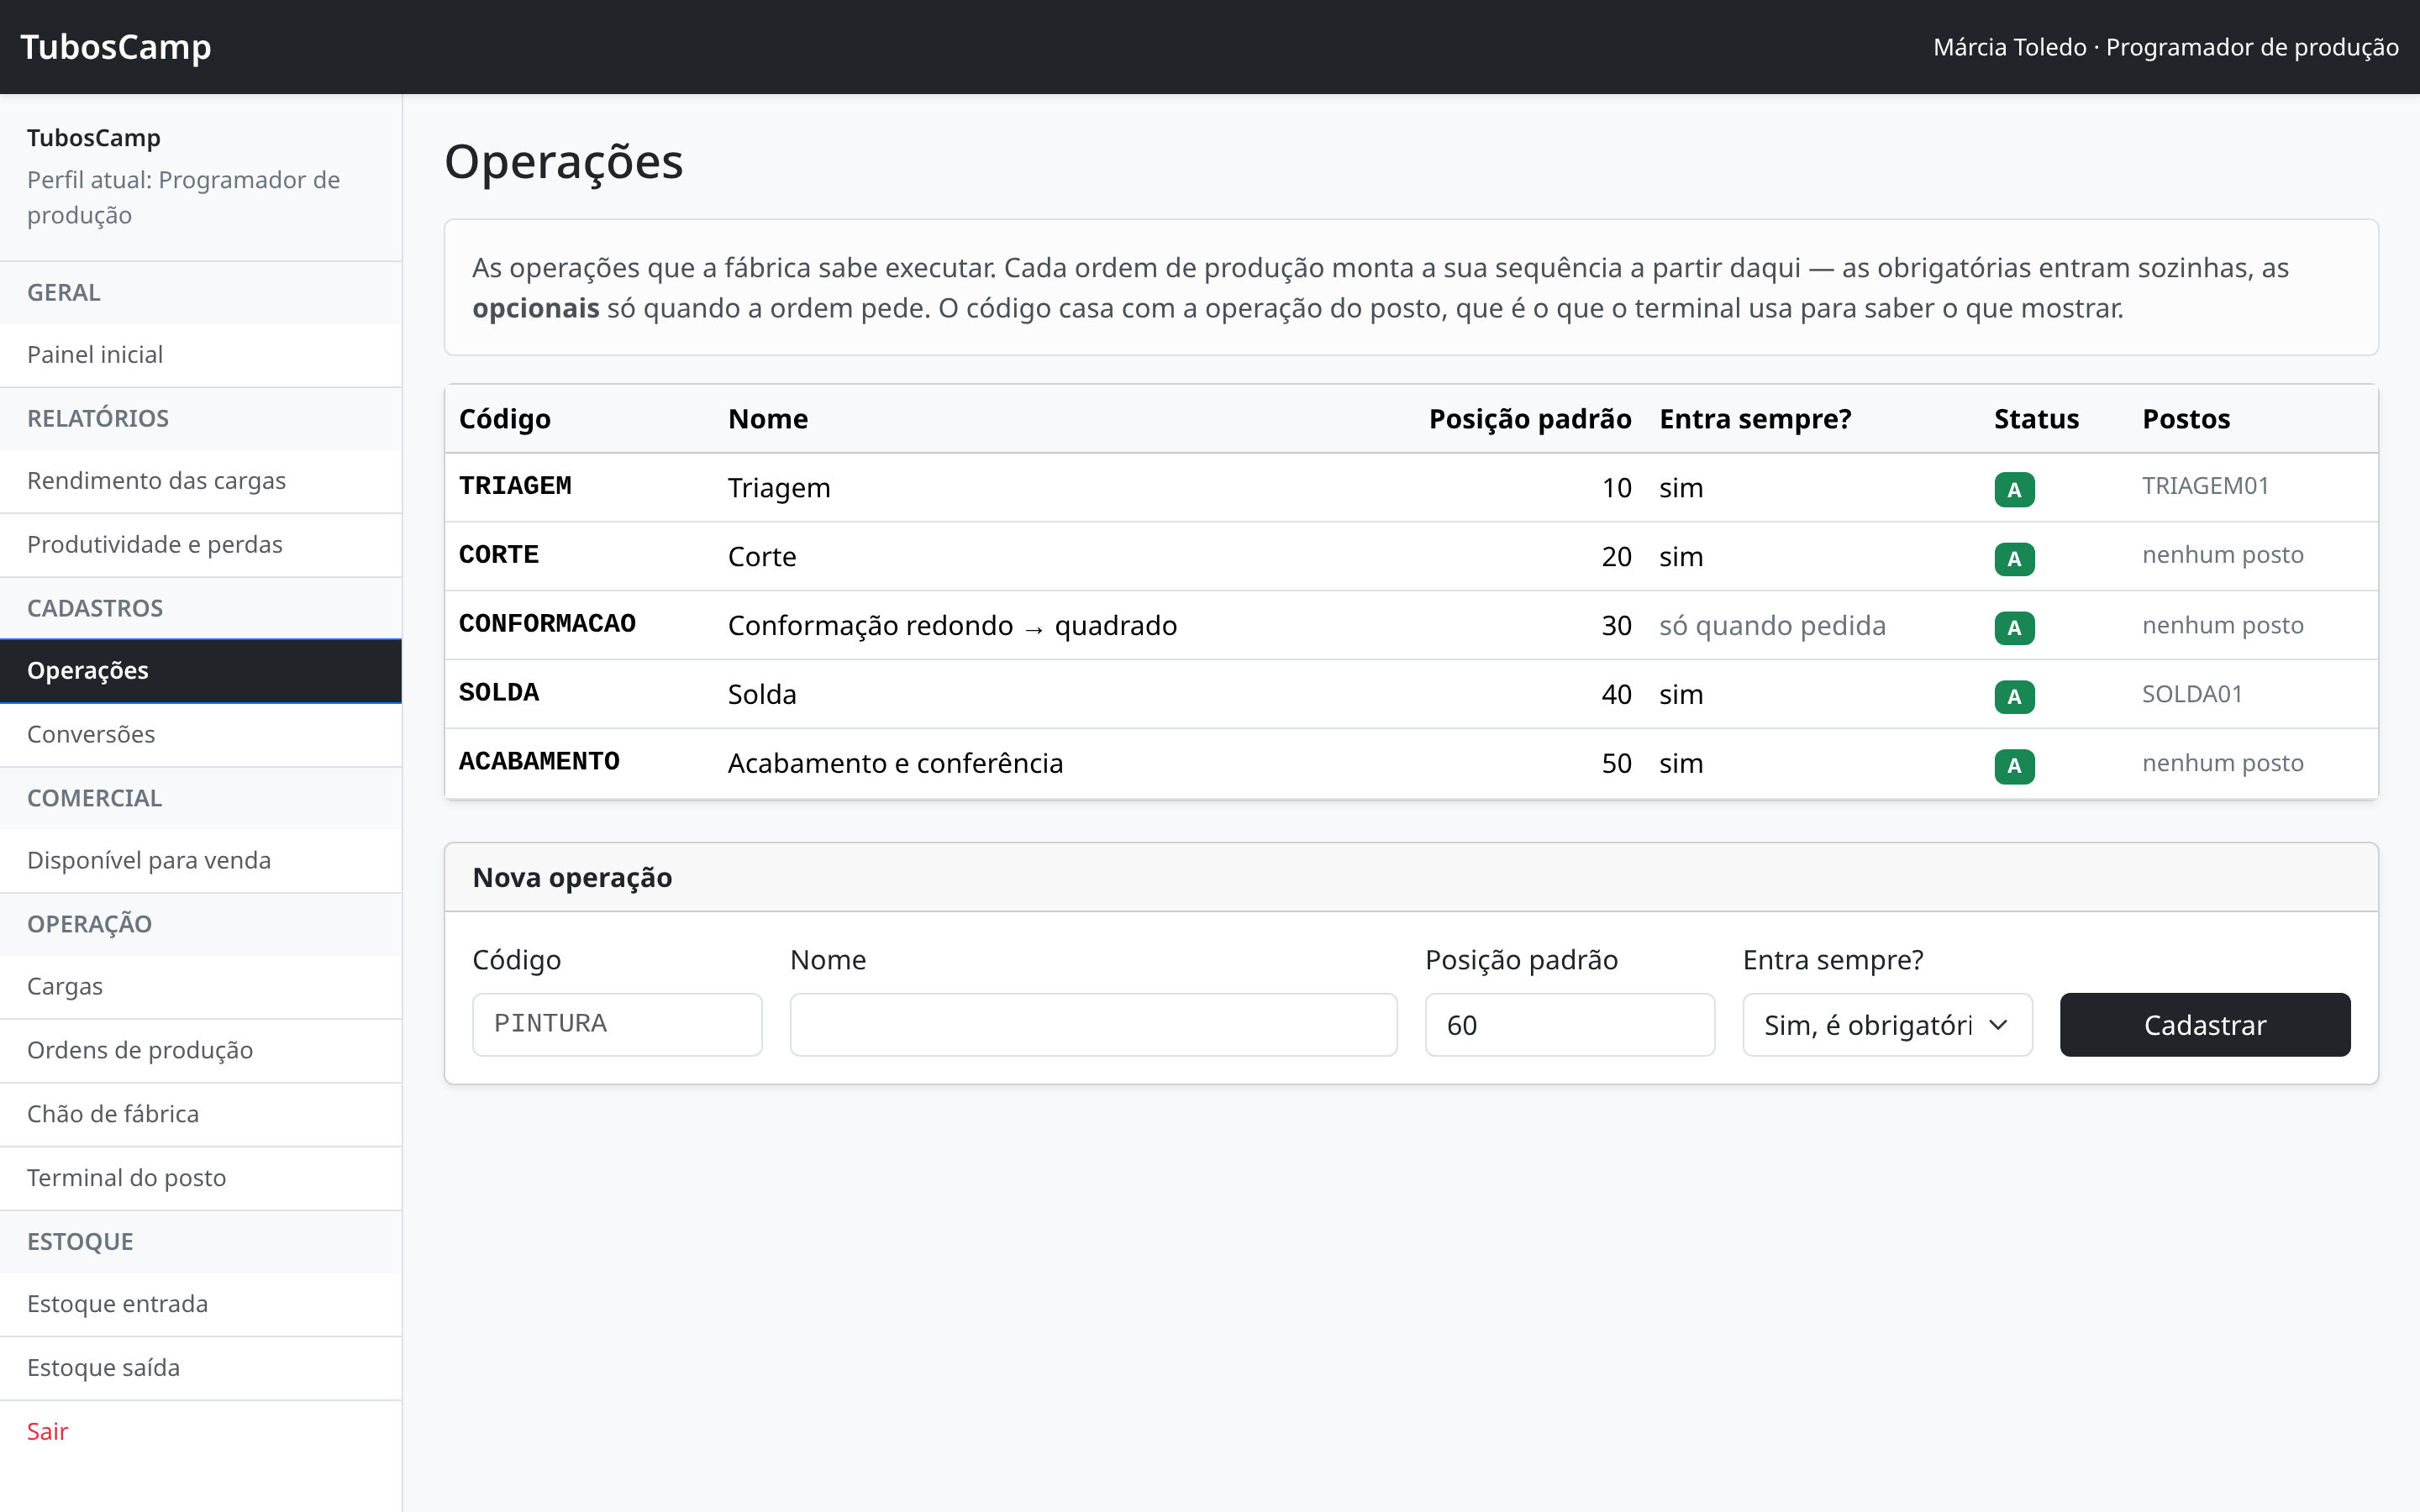
O posto decide qual tela o terminal abre: quem entra num posto de operação TRIAGEM cai na tela de triagem, não na de produção.
Corrigir o que o operador lançou
O operador desfaz sozinho o que lançou nos primeiros 30 minutos. Depois disso, é com você: na tela Chão de fábrica, o botão Corrigir ao lado de cada lançamento.
O que acontece quando você corrige
O sistema lança o contrário: devolve a matéria-prima ao estoque e retira o produto acabado. Os dois lançamentos ficam no extrato — o original e o estorno. Nada é apagado.
O motivo é obrigatório, e ele fica gravado junto. Escreva o que aconteceu de verdade: “Operador lançou 40 boas, mas a contagem conferida no pátio deu 45.”
Se o produto acabado daquele lançamento já foi vendido, desfazer deixaria o estoque negativo — e o sistema recusa, explicando quanto ainda resta. Aí o caminho é o ajuste de estoque, que é do gerente. Veja o manual do gerente.
O operador ligou dizendo que travou
| Ele diz | Provavelmente é | Você resolve |
|---|---|---|
| “Não aparece nada para produzir” | Nenhuma ordem liberada para o posto e nenhuma conversão ligada. | Confira Conversões. Se houver ordem, veja se está em LIB. |
| “Não deixa lançar tudo de uma vez” | O consumo sai de um lote só, e o lote mais antigo é menor que a contagem. | Nada a fazer: mande lançar em partes. É o preço da rastreabilidade por lote. |
| “Diz que não tem matéria-prima” | Acabou o estoque daquele redondo. | Veja se há carga em EST esperando triagem. |
| “Meu nome não está na lista” | Ele não tem PIN cadastrado. | Só o diretor define PIN, na tela de Usuários. |
| “Diz que o tipo está sem peso” | Tubo cadastrado sem peso por peça. | Peça ao gerente para pesar uma amostra e corrigir o cadastro. |